 Language


| Produktbeskrivelse | ||||
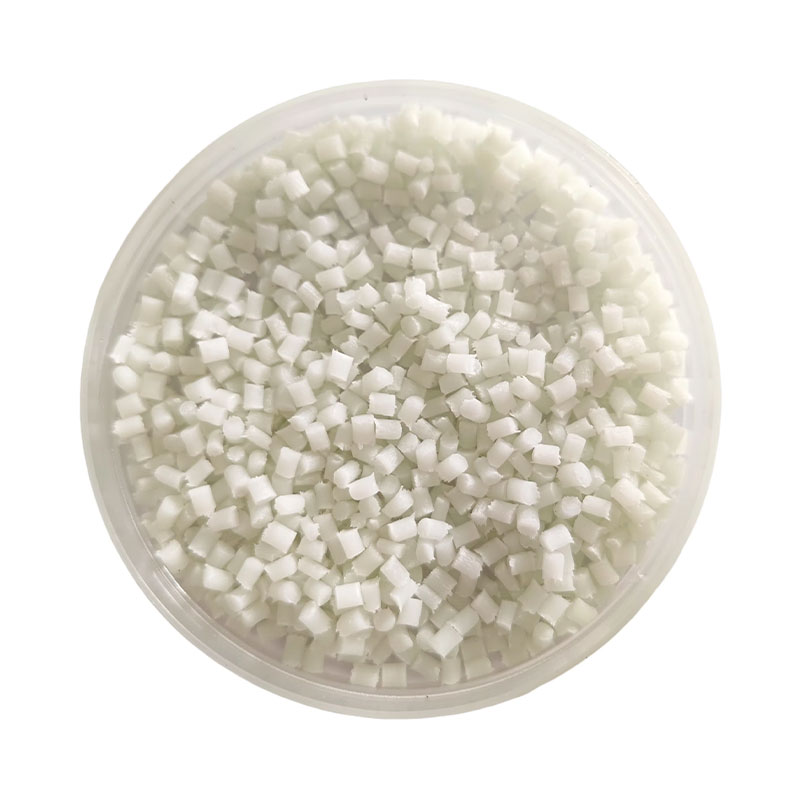
| Harpiks identifikation | PPA PTFE kompositmateriale, 30% glasfiberforstærket, sprøjtestøbningskvalitet, høj flow, selvsmørende, slidbestandig kvalitet, høj varmebestandighed | |||
| Farve | Naturlig eller typisk farve | |||
| Hovedapplikationer | Lejer, gear, tætninger, kædehjul, trykskiver, ventilkomponenter, slidlister, bilapplikationer, elektriske og elektroniske applikationer, husholdningsartikler, støjsvage applikationer, robotapplikationer | |||
| Bearbejdningsmetode | Sprøjtestøbning | |||
| Typiske egenskaber | Testmetode | Testtilstand | PA66 MoS2 | Enhed |
| Fysiske egenskaber | ||||
| Tæthed | DIN EN ISO 1183 | 23 ℃ | 1.55 | g/cm 3 |
| Krympning | GB 15585 | 0,3-0,5 | % | |
| Mekaniske egenskaber | ||||
| Trækstyrke | DIN EN ISO 527 | 50 mm/min | 170 | MPa |
| Trækmodul | 10500 | MPa | ||
| Forlængelse ved pause | 2.5 | % | ||
| Bøjestyrke | DIN EN ISO 178 | 2 mm/min | 245 | MPa |
| Bøjningsmodul | 9600 | MPa | ||
| Izod kærv slagstyrke | DIN EN ISO 180 | 4 mm, 23 ℃ | 9.7 | KJ/M 2 |
| Izod kærv slagstyrke | DIN EN ISO 180 | 4 mm, -30 ℃ | 5 | KJ/M 2 |
| Izod kærv slagstyrke | DIN EN ISO 180 | 4 mm, 23 ℃ | 45 | KJ/M 2 |
| Izod kærv slagstyrke | DIN EN ISO 180 | 4 mm, 30 ℃ | 40 | KJ/M 2 |
| Friktionskoefficient | ASTM D1894 | Dynamisk VS stål | 0.16 | |
| Friktionskoefficient | ASTM D1894 | Statisk VS Stål | 0. 18 | |
| Friktionskoefficient | ASTM D3702 | Dynamisk VS stål | 0.3 | |
| Friktionskoefficient | ASTM D3702 | Statisk VS Stål | 0. 34 | |
| Friktionskoefficient | ASTM D3702 | Vaskemaskine | 44 | ft-lb-hr |
| Termisk ydeevne | ||||
| Varmedeformationstemperatur | DIN EN ISO 75 | 1,8 MPa, ikke udglødet | 285 | ℃ |
| Varmedeformationstemperatur | DIN EN ISO 75 | 0,45 MPa, ikke udglødet | 290 | ℃ |
| Brandhæmmende egenskaber | ||||
| Brandhæmmende egenskaber | UL94 | 0.75 | HB | |
| Brandhæmmende egenskaber | UL94 | 1,5 mm | HB | |
| Brandhæmmende egenskaber | UL94 | 3 mm | HB | |
| Andre | ||||
| Overfladeresistivitet | IEC60093 | 1,5 mm | 10 13-15 | Ω |
Bemærk:
(1) Data repræsenterer typiske værdier kun til kundehenvisning og udgør ikke en garanti for minimums- eller maksimumskvalitetsstandarder eller noget andet formål.
(2) Ydeevnen kan variere på tværs af forskellige farver.
Forsigtig:
Data og information heri er baseret på vores nuværende viden og erfaring. Skulle der opstå ny viden eller erfaring, kan ændringer i denne teksts informationer og data foretages uden forudgående varsel. Da brugsbetingelser og gældende love kan variere afhængigt af sted og tidspunkt, bærer kunderne ansvaret for at afgøre, om produkterne og oplysningerne heri er egnede til deres specifikke anvendelse. De skal sikre, at deres arbejdsplads og produkthåndteringsmetoder overholder gældende love og andre statslige bestemmelser. Lixu New Materials påtager sig intet ansvar eller forpligtelse vedrørende disse oplysninger og giver ingen garantier. Alle underforståede garantier for salgbarhed eller egnethed til et bestemt formål er hermed udtrykkeligt udelukket.
| Typisk sprøjtestøbningsproces | |
| Plast tørring | |
| Tørretid | 2-4 timer |
| Tørretemperatur | 100~130℃ |
| Tørringsudstyr | Varmlufttørrer |
| Tørringstype | Kontinuerlig tørring (produktionsproces) |
| Sprøjtestøbningsproces | |
| Dyse sektion | 315~330 ℃ |
| Plast sektion | 320 ~ 335 ℃ |
| Formidlingsafdeling | 300 ~ 320 ℃ |
| Maksimal injektionstemperatur | 330 ℃ |
| Indsprøjtningstryk | 40~120MPa |
| Injektionshastighed | 30~75 mm/s |
| Plasticeringstrykhastighed | Tryk: 65–100 kPa Hastighed: 60–85 mm/s |
| Plasticering Modtryk | 10~40MPa |
| Anbefalet formtemperatur | 100 ~ 150 ℃ |
Ansvarsfraskrivelse: De førnævnte sprøjtestøbeprocesser kan variere afhængigt af produktgeometri, formdesign og sprøjtestøbemaskinespecifikationer. Specifikke justeringer bør foretages i henhold til de faktiske omstændigheder.