 Language


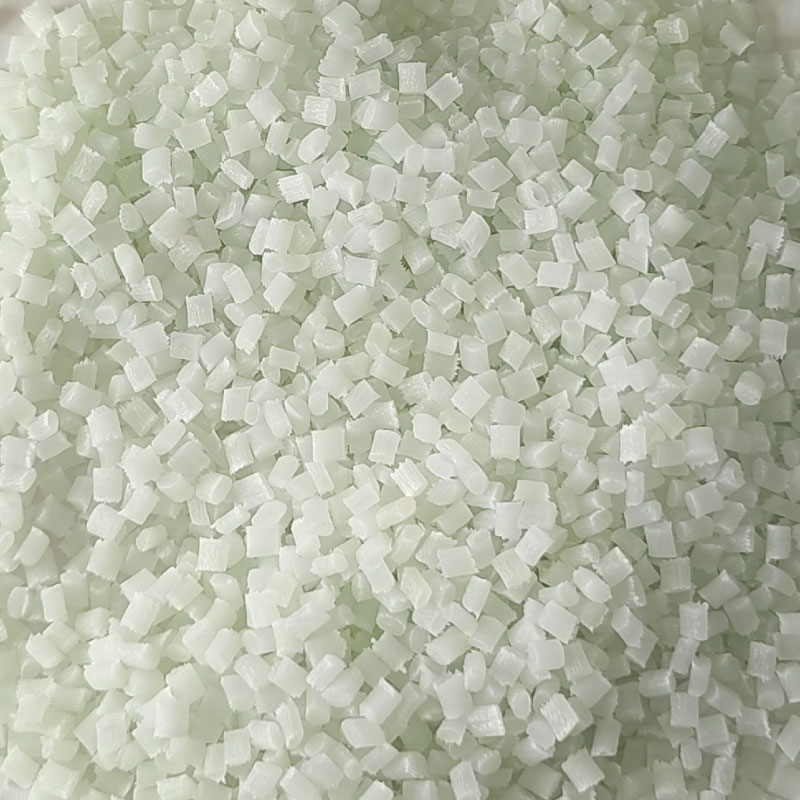
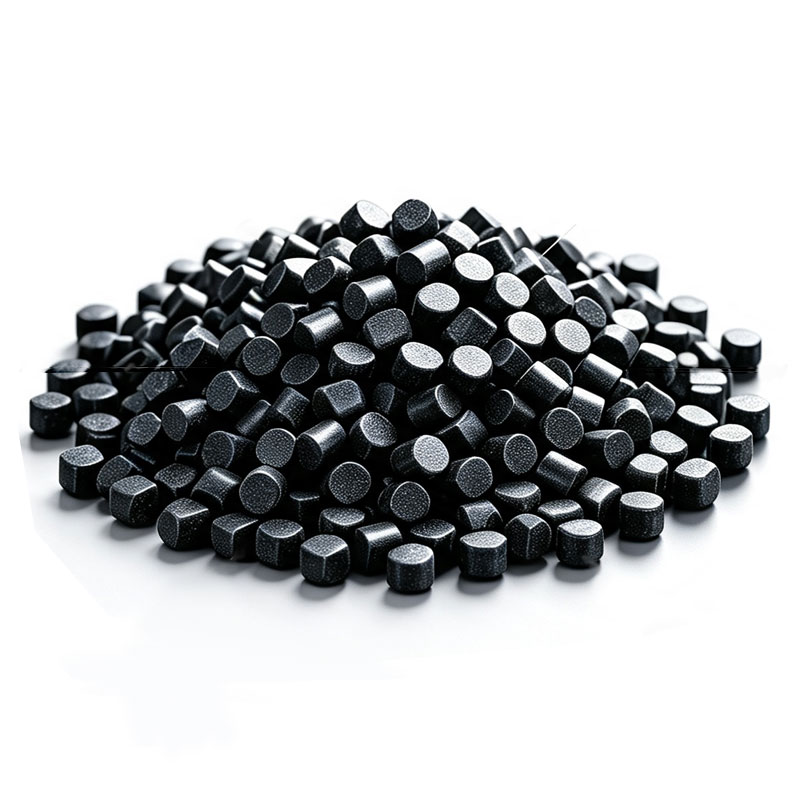
| Harpiks identifikation | PPA GF30 15% PTFE forstærket, slidbestandig, varmestabiliseret kvalitet Internt smurt | |||
| Farve | Naturlige eller typiske farver | |||
| Hovedapplikationer | Elektriske komponenter, lokomotivkomponenter, bilkomponenter | |||
| Bearbejdningsmetode | Sprøjtestøbning | |||
| Typiske egenskaber | Testmetode | Testtilstand | Værdi | Enhed |
| Fysiske egenskaber | ||||
| Tæthed | DIN EN ISO 1183 | 23 °C | 1.55 | g/cm 3 |
| Vandoptagelse | ASTM D570 | 50 RH 24 timer | 0.3 | % |
| Krympning | GB 15585 | 0,2-0,4 | % | |
| Mekaniske egenskaber | ||||
| Trækstyrke | DIN EN ISO 527 | 50 mm/min | 190 | MPa |
| Forlængelse ved pause | 2.5 | % | ||
| Bøjestyrke | DIN EN ISO 178 | 2 mm/min | 290 | MPa |
| Bøjningsmodul | 11000 | MPa | ||
| Trækmodul | DIN EN ISO 527 | 5 mm/min | 9800 | MPa |
| Izod kærv slagstyrke | DIN EN ISO 180 | 4 mm, 23 ℃ | 12. 5 | KJ/M 2 |
| Cantilever-bjælken mangler ikke slagstyrke | DIN EN ISO 180 | 4 mm, 23 ℃ | 100 | KJ/M 2 |
| Friktionskoefficient | ASTM D3702 | Dynamisk | 0.46 | |
| Friktionskoefficient | ASTM D3702 | Statisk | 0.49 | |
| Termisk ydeevne | ||||
| Varmedeformationstemperatur | DIN EN ISO 75 | 1,8 MPa | 270 | ℃ |
| Varmedeformationstemperatur | DIN EN ISO 75 | 0,45 MPa | 295 | ℃ |
| Vika blødgør | DIN EN ISO 306 | 120 ℃/time 50N | 310 | ℃ |
| Andre | ||||
| Brandhæmmende egenskaber | UL94 | 0,75-3 mm | HB | |
| Glødetråds brændbarhedsindeks | IEC60695-2-12 | 0,75 mm | 650 | ℃ |
| Glødetråds brændbarhedsindeks | IEC60695-2-12 | 1,5 mm | 650 | ℃ |
| Glødetråds brændbarhedsindeks | IEC60695-2-12 | 3 mm | 750 | ℃ |
| Glødetråds brændbarhedsindeks | IEC60695-2-13 | 0,75 mm | 650 | ℃ |
| Glødetråds brændbarhedsindeks | IEC60695-2-13 | 1,5 mm | 650 | ℃ |
| Glødetråds brændbarhedsindeks | IEC60695-2-13 | 3 mm | 750 | ℃ |
Bemærk:
(1) Dataene er typiske værdier, kun som reference for kundernes brug, ikke som garanti for minimums- eller maksimumværdien af kvalitetsindikatorerne og enhver anden brug.
(2) Ydeevnen kan variere med forskellige farver.
| Typisk sprøjtestøbningsproces | |
| Plast tørring | |
| Tørretid | 3-4 timer |
| Tørretemperatur | 120~140℃ |
| Tørringsudstyr | Varmlufttørrer |
| Tørringstype | Kontinuerlig tørring (produktionsproces) |
| Sprøjtestøbning Process | |
| Dyse sektion | 320 ~ 340 ℃ |
| Plast sektion | 310 ~ 330 ℃ |
| Formidlingsafdeling | 290~310℃ |
| Maksimal injektionstemperatur | 360 ℃ |
| Indsprøjtningstryk | 60~120MPa |
| Injektionshastighed | 30~75 mm/s |
| Plasticering TrykVelocity | Tryk 65~100MPa, Hastighed 60-85mm/s |
| Plasticering Modtryk | 10~40MPa |
| Anbefalet formtemperatur | 150 ~ 170 ℃ |
Bemærk:
Ovenstående sprøjtestøbeproces skal være baseret på produktets form, formdesign og sprøjtestøbemaskinespecifikationer, og andre forhold er forskellige, de specifikke parametre skal justeres i henhold til den faktiske situation.