 Language


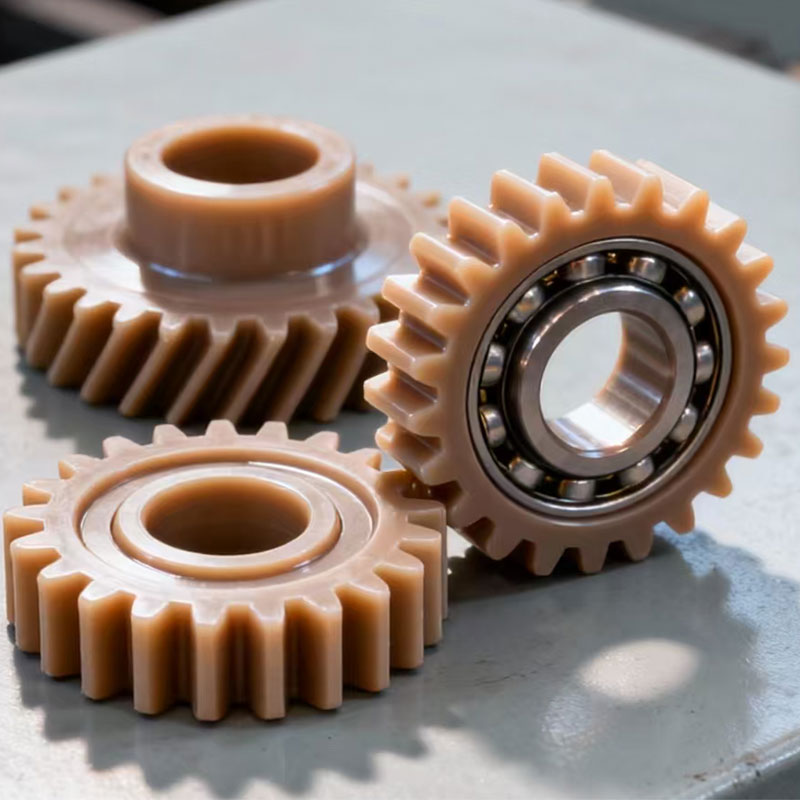
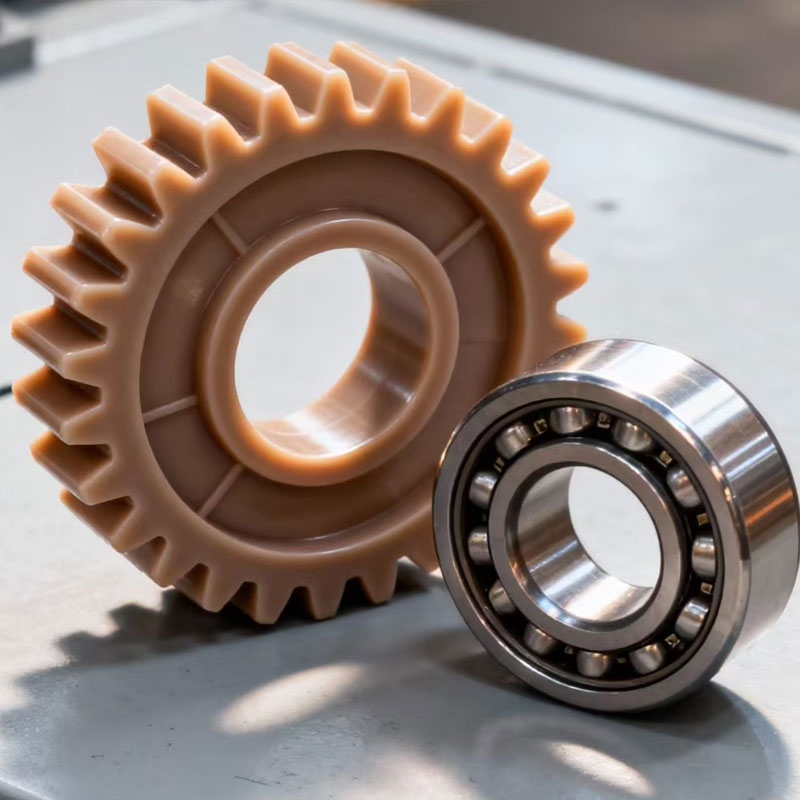
| Produktbeskrivelse | ||||
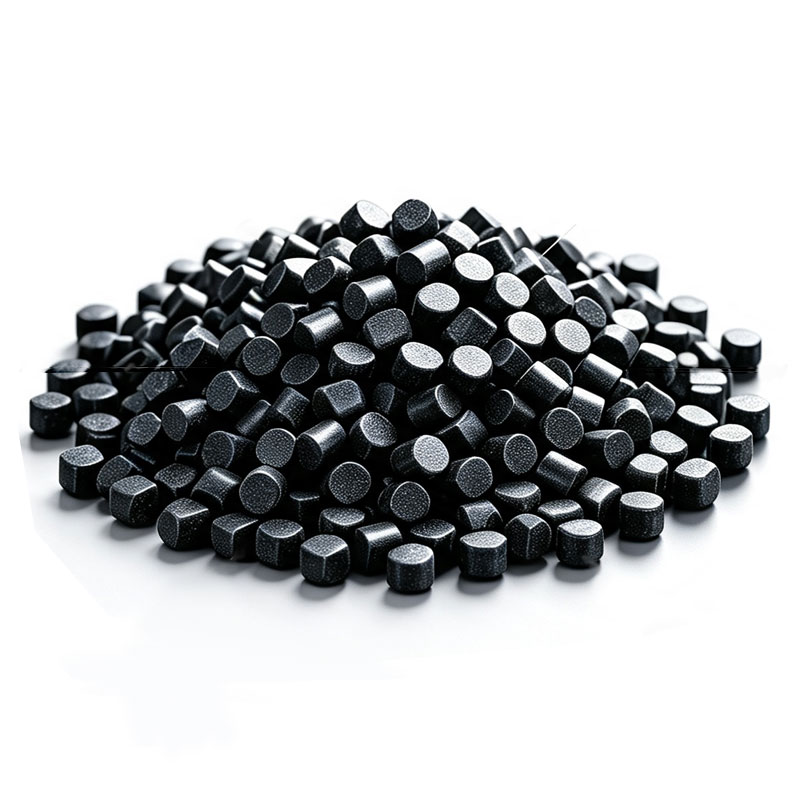
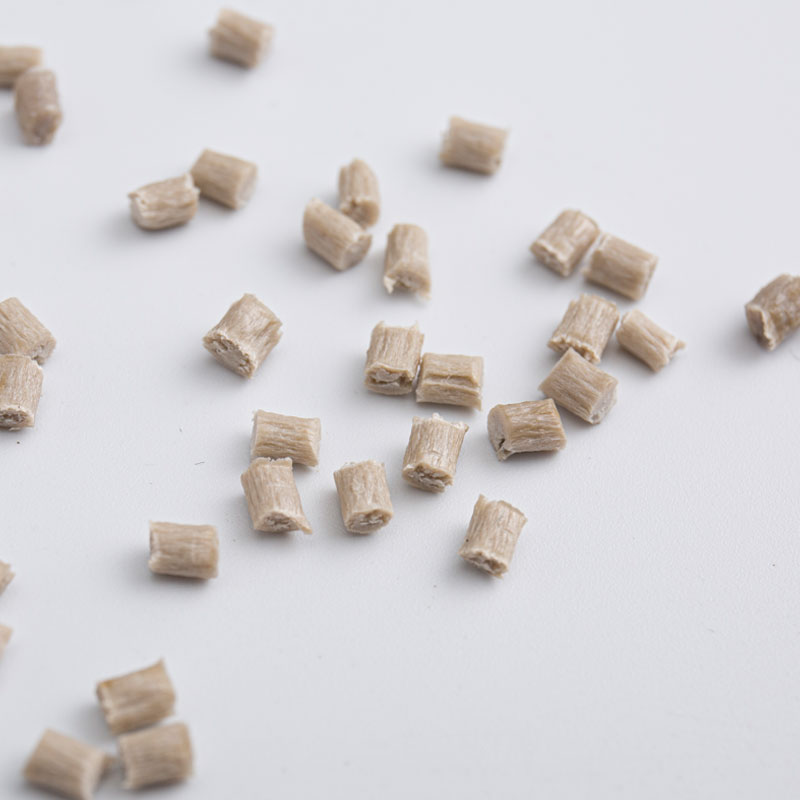
| Harpiks identifikation | 30 % glasfiberforstærket, flammehæmmende, med enestående krybemodstand Optimal dimensionsstabilitet, praktisk talt upåvirket af temperatur og fugtighed | |||
| Farve | Gråbrun eller sort | |||
| Hovedapplikationer | Højbelastede strukturelle komponenter Lejesamlinger, konnektorer til tunge maskiner, interne komponenter i højtryksventiler Præcisionsmonteringer til optisk udstyr, komponenter til håndtering af wafers i halvlederfremstillingsudstyr Rørforbindelser til højtemperatur- og højtryksanvendelser, komponenter til efterforskningsudstyr | |||
| Bearbejdningsmetode | Sprøjtestøbning | |||
| Typiske egenskaber | Testmetode | Testtilstand | Værdi | Enhed |
| Fysiske egenskaber | ||||
| Tæthed | DIN EN ISO 1183 | 23℃ | 1.5 | g/cm³ |
| Smeltestrømningshastighed | DIN EN ISO 1133 | 400 ℃/5 kg | 50 | g/10 min |
| Krympning | GB 15585 | 0,3-0,5 | % | |
| Mekaniske egenskaber | ||||
| Trækstyrke | DIN EN ISO 527 | 50 mm/min | 180 | MPa |
| Trækmodul | 12000 | MPa | ||
| Forlængelse ved pause | 2.5 | % | ||
| Bøjestyrke | DIN EN ISO 178 | 2 mm/min | 280 | MPa |
| Bøjningsmodul | 10000 | MPa | ||
| Cantilever bjælke Uhakket slagstyrke | DIN EN ISO 180 | 4 mm, 22℃ | 85 | KJ/M2 |
| Izod kærv slagstyrke | DIN EN ISO 180 | 4 mm, 23 ℃ | 11 | KJ/M2 |
| Termisk ydeevne | ||||
| Varmedeformationstemperatur | DIN EN ISO 75 | 1,8 MPa uudglødet | 315 | ℃ |
| Varmedeformationstemperatur | DIN EN ISO 75 | 0,45 MPa uudglødet | 325 | ℃ |
| Smeltetemperatur | DIN EN ISO 11357 | 340 | ℃ | |
| lineær ekspansionskoefficient | DIN EN ISO 11359 | Flow, under Tg | 1.80E 01 | μm/m/℃ |
| lineær ekspansionskoefficient | DIN EN ISO 11359 | Flow, over Tg | 1.10E 02 | μm/m/℃ |
| Termisk ydeevne | ||||
| Overflademodstand | IEC 60093 | 23℃ | 1.00E 15 | Ω.CM |
| Volumenmodstand | IEC 60093 | 23℃ | 1.00E 15 | Ω.CM |
| isoleringsstyrke | IEC 60243 | 2,0 mm | 25 | KV/mm |
| dielektrisk styrke | IEC 60250 | 23℃ 1 KHz | 3.2 | |
| dissipationsfaktor | IEC 60250 | 23℃ 1 MHz | 0.005 | |
| CTI | IEC 60112 | 150 | V | |
| Brandhæmmende egenskaber | ||||
| Brandhæmmende egenskaber | UL94 | 0,3 mm | V0 | |
| Brandhæmmende egenskaber | UL94 | 0,5 mm | V0 | |
| Brandhæmmende egenskaber | UL94 | 1 mm | V0 | |
| Brandhæmmende egenskaber | UL94 | 1,5 mm | V0 | |
| (GWFI)Glødetråds brændbarhedsindeks | IEC60695-2-12 | 0,75 mm | 960 | ℃ |
| (GWFI)Glødetråds brændbarhedsindeks | IEC60695-2-12 | 1,5 mm | 960 | ℃ |
| (GWFI)Glødetråds brændbarhedsindeks | IEC60695-2-12 | 3 mm | 960 | ℃ |
| (GWIT)Glødetråds brændbarhedsindeks | IEC60695-2-13 | 0,75 mm | 850 | ℃ |
| (GWIT)Glødetråds brændbarhedsindeks | IEC60695-2-13 | 1,5 mm | 850 | ℃ |
| (GWIT)Glødetråds brændbarhedsindeks | IEC60695-2-13 | 3 mm | 960 | ℃ |
Bemærk:
(1) Data repræsenterer typiske værdier og gives udelukkende som reference til kundebrug. Det udgør ikke en garanti for minimum eller maksimum kvalitetsstandarder eller noget andet formål.
(2) Ydeevnen kan variere på tværs af forskellige farver.
Forsigtig: Data og oplysninger i dette dokument er baseret på vores nuværende viden og erfaring. Skulle ny viden eller erfaring dukke op i fremtiden, forbeholder vi os retten til at ændre oplysningerne og data heri uden forudgående varsel. Da brugsbetingelser og gældende love kan variere alt efter sted og tidspunkt, er kunderne ansvarlige for at afgøre, om produkterne og oplysningerne heri er egnede til deres specifikke anvendelser. Kunder skal sikre, at deres arbejdspladser og produkthåndteringsmetoder overholder gældende love og andre statslige bestemmelser. Lixin New Materials påtager sig intet ansvar eller forpligtelse vedrørende oplysningerne i dette dokument og giver ingen garantier. Alle underforståede garantier for salgbarhed eller egnethed til et bestemt formål er hermed udtrykkeligt udelukket.
| Typisk sprøjtestøbningsproces | ||||
| Plast tørring | ||||
| Tørretid | 2~4小时 | |||
| Tørretemperatur | 130 ~ 150 ℃ | |||
| Tørringsudstyr | Varmlufttørrer | |||
| Tørringstype | Kontinuerlig tørring (produktionsproces) | |||
| Sprøjtestøbning Process | ||||
| Dyse sektion | 370 ~ 390 ℃ | |||
| Plast sektion | 380 ~ 400 ℃ | |||
| Formidlingsafdeling | 360 ~ 380 ℃ | |||
| Maksimal injektionstemperatur | 450 ℃ | |||
| Indsprøjtningstryk | 30 ~ 70 MPa | |||
| Injektionshastighed | 30 ~ 75 mm/s | |||
| Plasticeringstrykhastighed | Tryk: 35–70 MPa Hastighed: 50–100 mm/s | |||
| Plasticering Modtryk | 20 ~ 60 MPa | |||
| Anbefalet formtemperatur | 170 ~ 220 ℃ | |||
Ansvarsfraskrivelse: Ovenstående sprøjtestøbeprocesser kan variere afhængigt af faktorer som produktgeometri, formdesign og sprøjtestøbemaskinespecifikationer. Specifikke justeringer bør foretages baseret på faktiske forhold.