 Language


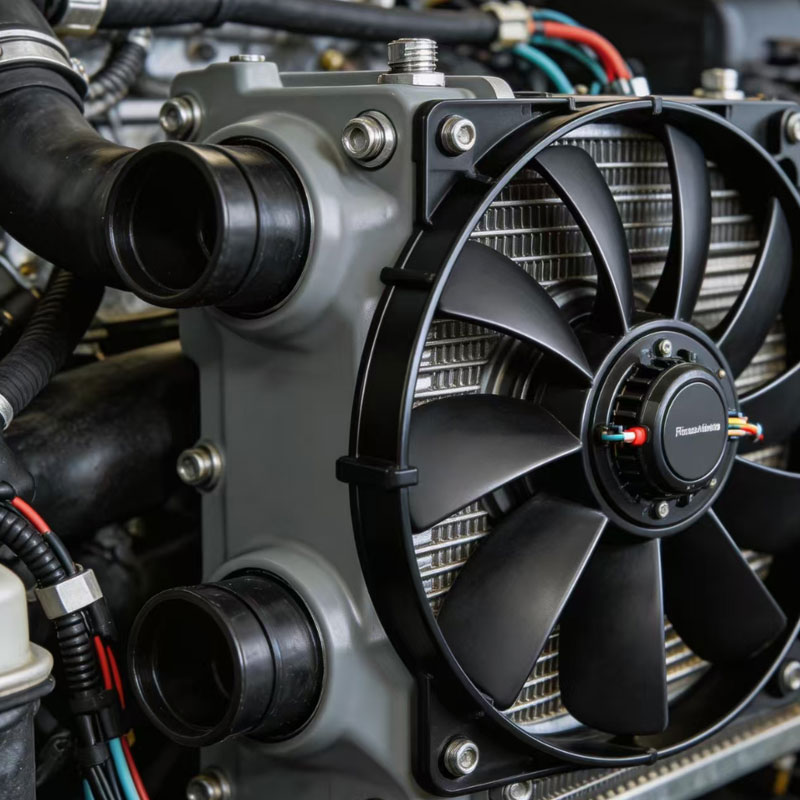
| Produktbeskrivelse | ||||
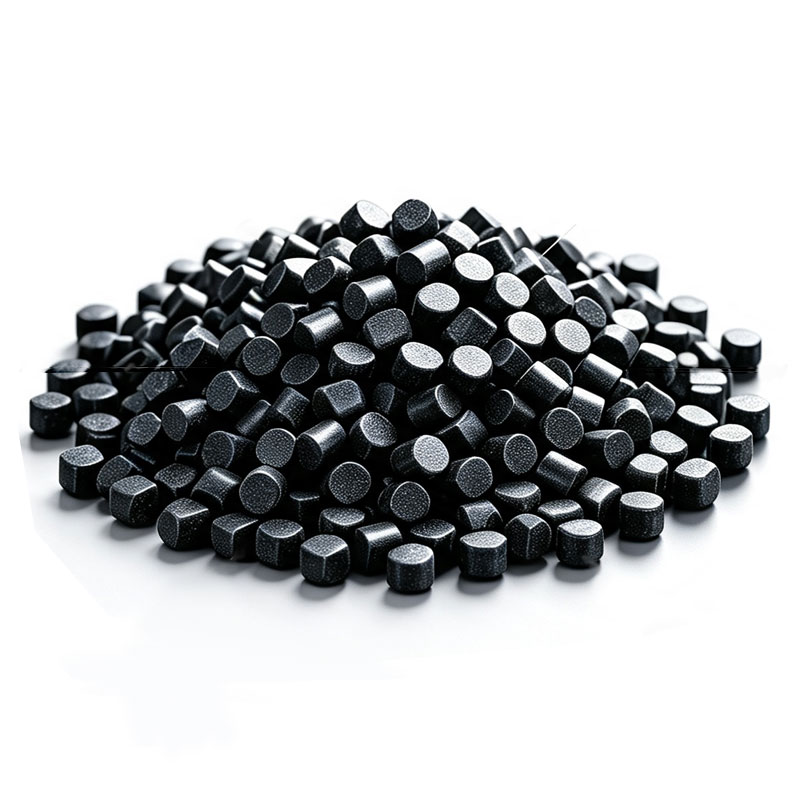
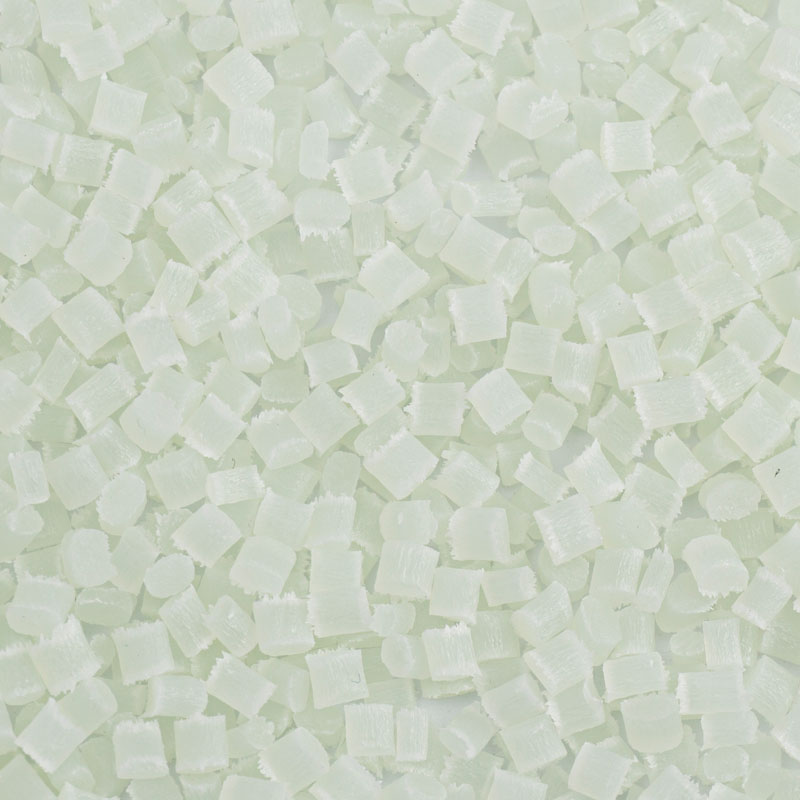
| Harpiks identifikation | 30% glasfiberforstærket, termisk stabil, høj stivhed, oliebestandig, formstabil og loddebestandig | |||
| Farve | Natur eller sort | |||
| Hovedapplikationer | Elektriske komponenter, lokomotivkomponenter, bilkomponenter, radiatortanke, bilkølesystemer | |||
| Bearbejdningsmetode | Sprøjtestøbning | |||
| Typiske egenskaber | Testmetode | Testtilstand | Værdi | Enhed |
| Fysiske egenskaber | ||||
| Tæthed | DIN EN ISO1183 | 23℃ | 1.36 | g/cm³ |
| Smeltestrømningshastighed | DIN EN ISO 1133 | 275 ℃/10 kg | 33 | g/10 min |
| Krympning | GB15585 | 0,2-0,4 | % | |
| Mekaniske egenskaber | ||||
| Trækstyrke | DIN EN ISO527 | 50 mm/min | 190 | MPa |
| Forlængelse ved pause | 3 | % | ||
| Bøjestyrke | NEN ISO 178 | 2 mm/min | 255 | MPa |
| Bøjningsmodul | 9200 | MPa | ||
| Trækmodul | EN ISO 527 | 2 mm/min | 11000 | MPa |
| Izod kærv slagstyrke | EN ISO 180 | 4 mm, 23 ℃ | 12.5 | KJ/M² |
| Cantilever-bjælken mangler ikke slagstyrke | DIN EN ISO 180 | 4 mm, 23 ℃ | 70 | KJ/M² |
| Termisk ydeevne | ||||
| Varmedeformationstemperatur | DIN EN ISO75 | 1,8 MPa, ikke udglødet | 250 | ℃ |
| Varmedeformationstemperatur | DIN EN ISO 75 | 0,45 MPa, ikke udglødet | 255 | ℃ |
| Smeltetemperatur | DIN EN ISO 3146 | DSC | 260 | ℃ |
| Brandhæmmende egenskaber | ||||
| Brandhæmmende egenskaber | UL94 | 0,75 mm | HB | |
| Brandhæmmende egenskaber | UL94 | 1,5 mm | HB | |
| Brandhæmmende egenskaber | UL94 | 3 mm | HB | |
| Glød med brændbarhedsindeks | IEC60695-2-12 | 0,75 mm | 650 | ℃ |
| Glød med brændbarhedsindeks | IEC60695-2-12 | 1,5 mm | 650 | ℃ |
| Glødetråds brændbarhedsindeks | IEC60695-2-12 | 3 mm | 750 | ℃ |
| Glød med brændbarhedsindeks | IEC60695-2-13 | 0,75 mm | 650 | ℃ |
| Glødetråds brændbarhedsindeks | IEC60695-2-13 | 1,5 mm | 650 | |
| Glødetråds brændbarhedsindeks | IEC60695-2-13 | 3 mm | 750 | ℃ |
Bemærkninger:
(1) De angivne data er typiske værdier og er udelukkende beregnet som reference for kunder. De udgør ikke en garanti for minimums- eller maksimumskvalitetsstandarder, og de tjener heller ikke som en garanti til noget andet formål.
(2) Ydeevnen kan variere afhængigt af farven.
Bemærk: Data og oplysninger i dette dokument er baseret på vores nuværende viden og erfaring. Skulle ny viden eller erfaring blive tilgængelig i fremtiden, forbeholder vi os retten til at ændre oplysningerne og dataene i dette dokument uden forudgående varsel. Da brugsbetingelser og gældende love kan variere afhængigt af sted og tidspunkt, er det kundens ansvar at afgøre, om produkterne og produktinformationen i dette dokument er egnet til deres brug, og at sikre, at deres arbejdsplads og metoder til håndtering af produkterne overholder gældende love og andre offentlige bestemmelser. Lishu New Materials påtager sig intet ansvar eller forpligtelse vedrørende oplysningerne i dette dokument og giver ingen garantier. Alle underforståede garantier vedrørende produkternes salgbarhed eller deres egnethed til et bestemt formål er hermed udtrykkeligt udelukket.
| Typisk sprøjtestøbningsproces | ||
| Plast tørring | ||
| Tørretid | 3-4 timer | |
| Tørretemperatur | 120 ~ 140 ℃ | |
| Tørringsudstyr | Varmlufttørrer | |
| Tørringstype | Kontinuerlig tørring (produktionsproces) | |
| Sprøjtestøbning Process | ||
| Dyse sektion | 280 ~ 300 ℃ | |
| Plast sektion | 290 ~ 310 ℃ | |
| Formidlingsafdeling | 270 ~ 290 ℃ | |
| Maksimal injektionstemperatur | 330 ℃ | |
| Indsprøjtningstryk | 60 ~ 120 MPa | |
| Injektionshastighed | 30 ~ 75 mm/s | |
| Plasticeringstrykhastighed | Tryk: 65–100 MPa; Hastighed: 60–85 mm/s | |
| Plasticering Modtryk | 10 ~ 40 MPa | |
| Anbefalet formtemperatur | 80 ~ 120 ℃ | |
Bemærk: Sprøjtestøbeprocessen beskrevet ovenfor kan variere afhængigt af faktorer såsom produktets form, formdesign og sprøjtestøbemaskinespecifikationer; specifikke justeringer bør foretages baseret på faktiske forhold.